- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vilka dolda metallurgiska förbiseenden urholkar förväntningarna på livslängden för kallvalsade slitstarka sömlösa rör?
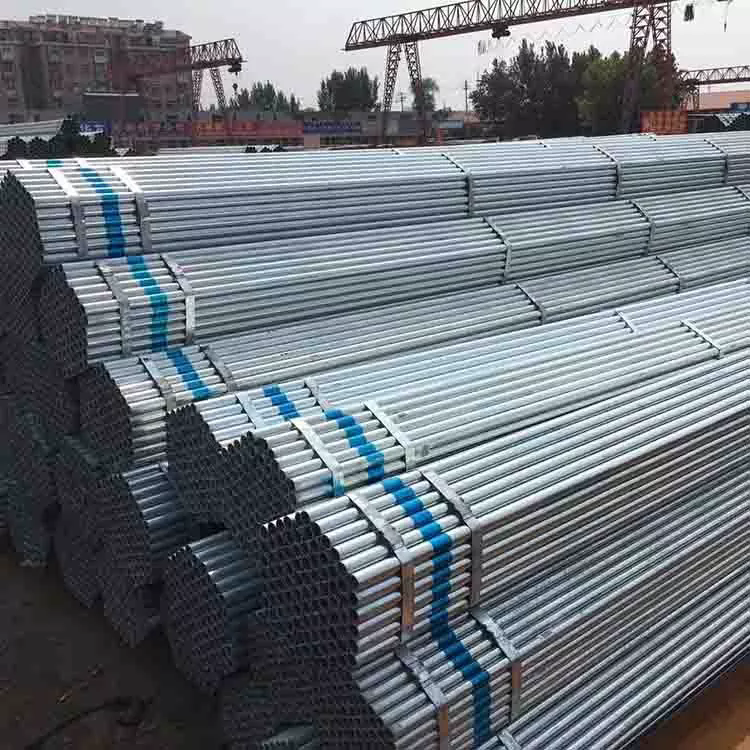
Xinlidas produktionsramverk byggerSlitstarkt kallvalsat sömlöst stålrörkring metallurgisk tillsyn i hela kedjan, standardiserad oförstörande utvärdering och projektanpassad EN10204-3.1-dokumentation, som tar itu med dessa lättförbisedda metallurgiska blinda fläckar för leverans av gränsöverskridande tungindustriellt kapitalprojekt.
1. Smältfas inneslutningskontroll dämpar delaminering under ytan som utlöses av cyklisk abrasiv belastning
Standard visuell inspektion kan inte avslöja mikroskopiska icke-metalliska inneslutningar som är fångade inuti rörväggarnas tvärsnitt. Lågkvalitetsråvara för ämnet bär sammanslagna slaggföroreningar som ärvts under stålsmältningsoperationer. Under upprepad skurning av nötande partiklar plus cyklisk mekanisk påfrestning som är typisk för cirkulation av gruvslam, blir dessa inneslutningskluster interna sprickinitieringspunkter. Under driftscykler expanderar mikrosprickor mot inre och yttre ytor, vilket utlöser oväntad delaminering av rörvägg och för tidigt läckage långt innan de teoretiska målen för livslängd för slitage uppnås. Xinlida implementerar raffinering av smält stål och blåsning av mjukt argon före gjutning av ämne för att minimera skadliga inneslutningar. Automatiserad helkroppsultraljudstestning enligt ISO10893-8 fångar upp underjordiska diskontinuiteter innan rör lämnar produktionslinjer, vilket minskar sannolikheten för fältdelamineringsincidenter för processslingor för slipande media.
2. Reglerad värmebehandlingsatmosfär begränsar ytavkolning som försämrar slitstyrkans prestanda
Okontrollerad ugnsatmosfär under glödgning och mellanvalsning skapar avkolade ytzoner. Kolförlust på inner- eller ytterväggsytor minskar den lokala hårdheten och bildar mjuka lager som är känsliga för snabb nötande erosion. Även om kemi för bulkbasmaterial uppfyller specifikationerna, slits avkolade ytor bort snabbt under slurrypåverkan, vilket drastiskt förkortar den verkliga livslängden trots korrekt nominellt val av stålkvalitet. Många leverantörer rapporterar bara kemisk analys av bulkprov utan att mäta kolgradienter på ytan. Xinlida hanterar parametrar för syre-fuktighet i ugnen för varje termisk bearbetningscykel och utför metallografiska tvärsnittsprover för att verifiera att avkolningsskiktets djup håller sig inom projektdefinierade gränser. Bevarad ythårdhet ger konsekvent slitstarkt beteende för rör som utsätts för partikelbelastade industriella mediaströmmar.
3. Kontrollerade köldreduktionsförhållanden undviker ojämn restspänningsfördelning över rörväggssektioner
Överdrivet aggressiv engångsreduktion av kallvalsning skapar ojämna restspänningsgradienter genom rörväggtjockleken. Avspänningsglödgning efter valsning vid otillräcklig temperatur lyckas inte homogenisera dessa uppbyggda spänningar. När fältservice medför temperatursvängningar och nötande stötbelastning, accelererar överlagring av restspänningar sprickutbredning. Slumpmässig för tidig sprickbildning kan förekomma även under driftsparametrar långt under nominella konstruktionstryckgränser. Xinlida bryter total kölddeformation i flerpassagekontrollerade reduktionssteg, parade med kalibrerade avspänningsavlastande termiska cykler. Restspänningsprovtagning validerar spänningsfördelningen mellan väggsektionen och förhindrar spänningsdriven oväntad sprickbildning för tunga cykliska belastningsmiljöer.
4. Spårbar värmenummerhantering bevarar end-to-end metallurgiska revisionsspår för EPC-platsacceptans
Tungindustris EPC-anbudskrav kräver strikt spårbarhet av värmenummer kopplat till EN10204-3.1 mill-test-certifikatdokumentation. Att blanda rörsegment som härrör från olika stålsmältningsvärme under skärning och ompackning bryter spårbarhetskedjan. Generiska certifikat med "typiskt värde" kan inte ersätta värmespecifika uppmätta kemiska och mekaniska data och kommer att utlösa avslag under granskningar av tredjepartsanläggningar. Varje Xinlida-produktionssats har tydlig värmemärkning på rörkroppar, med MTC-rapporter som visar faktiska uppmätta värden istället för representativa typiska intervall. Kompletta engelskspråkiga spårbara underlag åtföljer försändelser och hjälper EPC-entreprenörer att uppfylla projekt-QA-QC-inlämningskraven utan ytterligare kostnader för metallurgisk provtestning från tredje part.
5. ASTMG65-justerad slitsimuleringsprovtagning validerar verklig uthållighet för slipande media
Många leverantörer hänvisar bara till specifikationsblad av stålkvalitet som bevis på slitstyrka, utan att utföra applikationsrelevanta laboratorieutvärderingar för slitage. Enbart hårdhetsavläsningar förutsäger inte fullständigt materialförlusthastigheten under partikelskurande slurryförhållanden. Två rör med identisk bulkhårdhet kan ge mycket olika fältslitageprestanda på grund av variationer i kornstruktur och karbidspridning. Xinlida kör periodisk ASTMG65 torrsand-gummihjulsnötningsprovtagning för slitstarka rörpartier. Uppmätta viktminskningsdata kvantifierar slitstyrkan, vilket ger EPC-ingenjörer påtagliga labbhärledda referensdata vid uppskattning av komponentbytescykler för gruv- och cementtransportkretsar.
6. Projektspecifik vägledning för skärning och märkning bibehåller spårbarheten efter sekundär tillverkning
Fältverkstäder skär ofta långa sömlösa rör till kortare spolsegment. Utan standardiserade procedurer för överföringsmarkering går de ursprungliga värmeidentifierarna förlorade, vilket bryter materialets spårbarhet för varje bit till längd. Efterföljande undersökning av rotorsak av utrustningsfel blir omöjlig eftersom misslyckade segment inte längre kan länkas tillbaka till ursprungliga smältbatch-poster. Xinlida tillhandahåller tydliga rekommendationer för överföringsmärkning inom varje sändnings tekniska datapaket, och instruerar tillverkare hur man replikerar värmenummeridentifierare på varje klippt delsegment. Detta bevarar full spårbarhet genom sekundära skärningsoperationer, vilket stödjer arbetsflöden för analys av fel efter idrifttagning för tungindustriella anläggningstillgångar.